Типовые решения для повышения эффективности производственных процессов при производстве спичечной продукции
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Подайте заявку на внедрение, дождитесь согласования и получите доступ ко всем документам
Предприятия производственного сектора
Обрабатывающая промышленность
2 месяца
Не требуются
Описание
Основные цели внедрения
Производство спичечной продукции в России имеет богатую историю и продолжает развиваться, несмотря на изменения в потребительских предпочтениях и экономических условиях.
Основным материалом для производства спичек является древесина, чаще всего сосна и ель. Древесина обрабатывается для получения спичечных палочек.
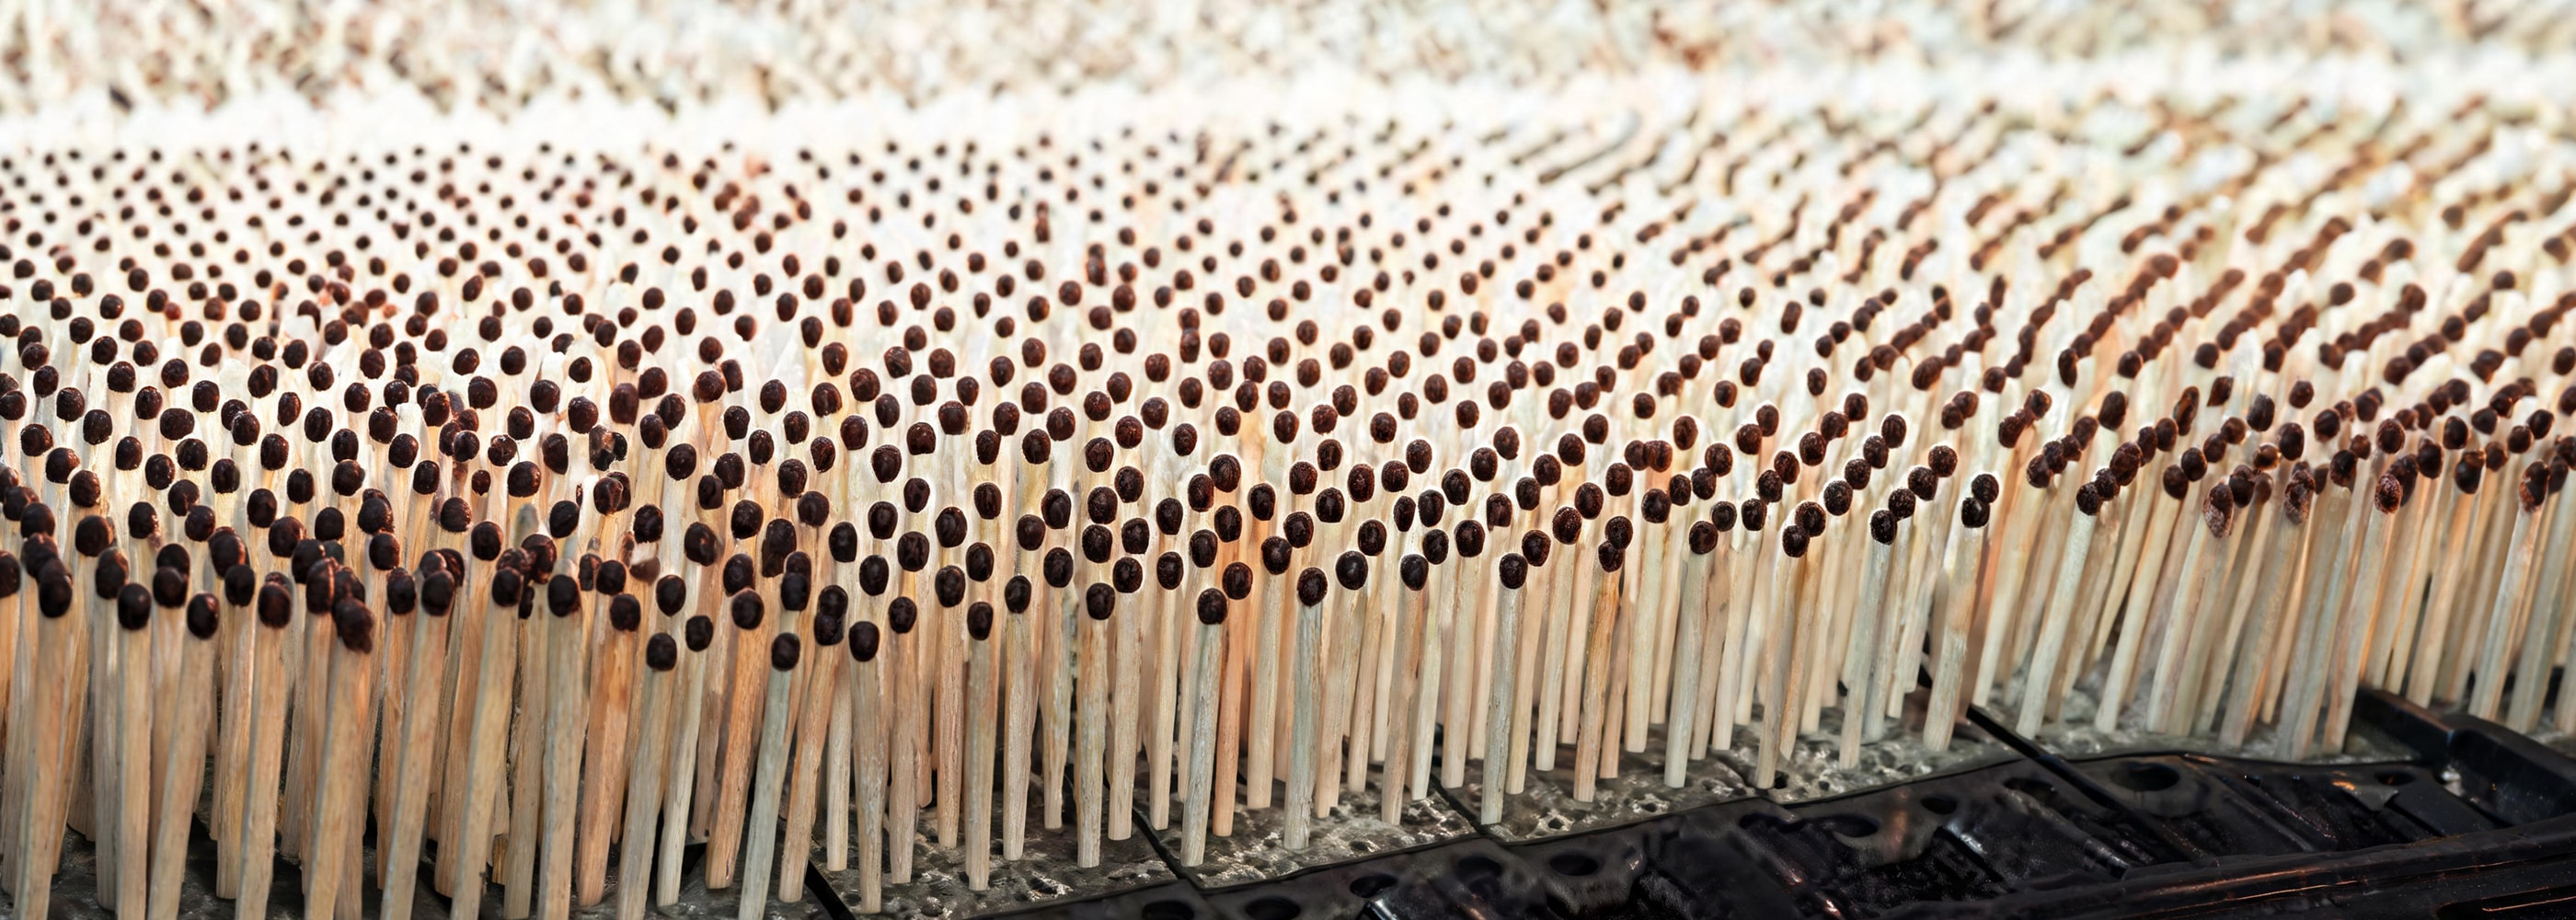
Производственные этапы включают обработку древесины, формирование спичек, нанесение воспламеняющей смеси на головки, сушку и упаковку.
На российском рынке действуют как крупные производители, так и небольшие компании. Импортные спички также составляют конкуренцию. В последние годы наблюдается автоматизация процессов, что позволяет повысить эффективность производства.
Изменения в экономике оказывают влияние на стоимость сырья и производственные затраты, что в свою очередь ставит перед предприятиями задачи по повышению эффективности всех процессов, задействованных при производстве продукции.
Множество этапов производства приводит к потерям времени на ожидание в очередях на изготовление. Усугубляет ситуацию наличие производственных проблем: брак продукции, задержки поставок сырья (сезонность), поломки оборудования.
| Проблема | Причина |
|---|---|
| Низкая выработка производственного оборудования, брак | Большое количество остановок оборудования из-за отсутствия контроля за уровнем специального химического состава, используемого в процессе производства Длительные неплановые простои для очистки рабочего органа оборудования Длительные плановые простои оборудования по причине переналадок при переходе на другой тип изделия |
| Решения | Целевой результат |
|---|---|
| Организация планово-предупредительного обслуживания оборудования | Снижение уровня брака Снижение уровня неплановых простоев оборудования |
| Минимизация времени переналадки оборудования при переходе на другой заказ | Снижение времени плановых простоев оборудования |
Примеры реализованных решений
Пример 1. Повышение производительности процесса изготовления спичечной продукции на предприятии
В процессе выполнения производственного задания по изготовлению спичечной продукции («Спички бытовые») на спичечном автомате возникали незапланированные простои оборудования, вызванные необходимостью остановки машины из-за появления бракованных изделий после обработки на данном автомате. Брак определялся визуально и заключался в отсутствии на заготовках покрытия специальным химическим компонентом (парафин). При этом контроль за своевременным пополнением уровня парафина в емкости оборудования не проводился. Простои оборудования на линии (печатная машина «Шамбон С-500») также возникали из-за неплановых остановок, связанных с выпуском бракованной продукции. Общее время простоев составляло до 40 минут в смену.
Для исключения потерь, связанных с возникновением брака и снижением производительности, были выполнены следующие мероприятия:
- Внедрили системный анализ причин возникновения брака, применив инструмент «Системное решение проблем»
- Изменили крепление и расположение выравнивающего ножа перед печатными станциями на печатной машине «Шамбон С-500»
- Установили на спичечный автомат датчик, отслеживающий допустимо минимальный уровень парафина
Результат:
Увеличена выработка продукции с 1280 коробок (по 1000 коробков спичек в каждой) до 1400 коробок в смену, на 8,6%
Выявить и устранить проблемы позволило применение инструментов: 5С, Диаграмма «Спагетти», Производственный анализ, Системное решение проблем
Пример 2. Повышение производительности процесса изготовления спичечной продукции на предприятии
С увеличением объемов заказов у предприятия возникла необходимость повысить производительность линии изготовления спичек с 30 000 до 34 500 коробок в месяц (с 1363 до 1568 коробок в сутки).
Для сокращения времени планового времени простоя соломкорубильного станка во время его переналадки, связанного с потерями времени из-за поиска необходимого инструмента и приспособлений, большого количества ручного труда, реализовали следующие мероприятия:
- организовали стеллажное место хранения инструмента в непосредственной близости с рабочим местом оператора. Размещение инструмента выполнено в соответствии с требованиями системы 5С
- проанализировали перемещение оператора во время проведения переналадки. По результатам анализа составлена новая схема расположения мест хранения оснастки, инструмента и комплектующих
- осуществлено перемещение мест хранения. составили карту наблюдения переналадки, проанализировали выполняемые операции. По результатам анализа часть элементов переналадки стали выполнять до остановки оборудования, что позволило сократить время простоя оборудования в процессе переналадки на 25%
- разработали стандарт выполнения переналадки и обучили операторов действовать в соответствии со стандартом.
Для сокращения неплановых остановок сырьевой пилы за счет исключения остановок по причине застревания заготовки (чурака) на транспортере, изменена конструкция узла поворота заготовки (чурака) для подачи ее на следующий этап обработки.
Для исключения проскальзывания заготовки при подаче на сырьевую пилу, приводившее к увеличению времени протекания процесса обработки заготовки произведена замена ленточного транспортера подачи заготовки на роликовый транспортер
Результат:
Увеличение выработки линии изготовления спичек, на 15 % (с 1363 до 1568 коробок в сутки)
Выявить и устранить проблемы позволило применение инструментов: Производственный анализ, Быстрая переналадка.
Полная версия документа, содержащая набор инструкций для самостоятельной реализации мероприятий предоставляется пользователю после заполнения краткой формы заявки.
Вызов формы заявки осуществляется нажатием кнопки "Хочу внедрить".
Приложенные документы
Документы для скачивания:
Типовые решения для повышения эффективности производственных процессов при производстве спичечной продукции
Отчет о тиражировании лучшей практики
Пример отчета о тиражировании
Инструкция учета факта тиражирования ЛП